Процесс прецизионной обработки листового металла и необходимые профессиональные термины
2026-09-15
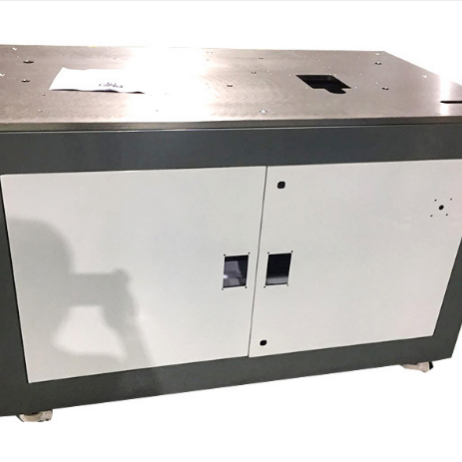
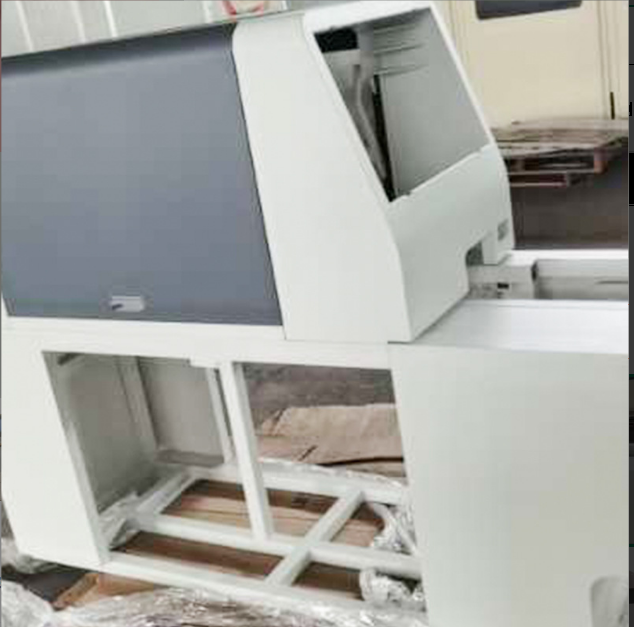
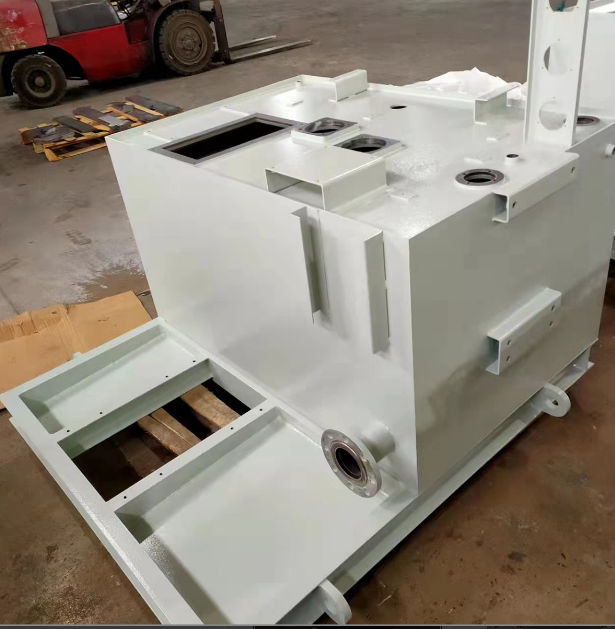
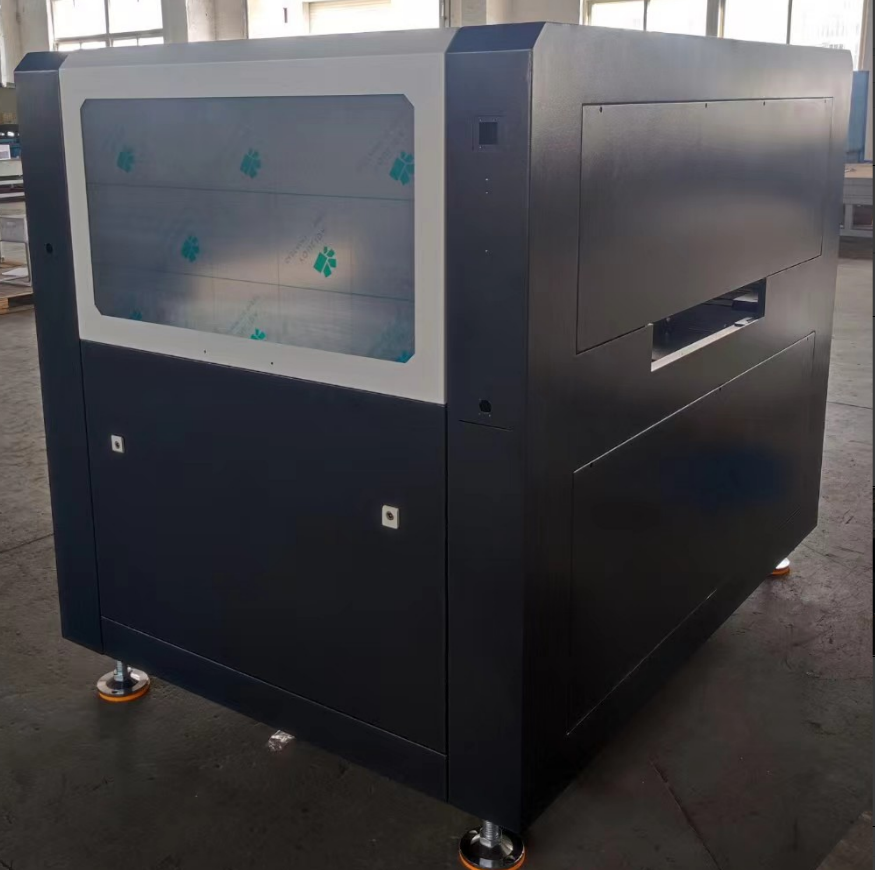
Обработка листового металла является базовой технологией производства для формовки металлических листов и широко применяется в таких областях, как оборудование для новой энергетики (например, корпуса аккумуляторных батарей, шкафы систем накопления энергии), коммуникационное оборудование, медицинские приборы, инфраструктура вычислительных мощностей (например, корпуса для центров обработки данных) и аэрокосмическая промышленность. Понимание технологических процессов и профессиональной терминологии является базовым навыком для специалистов данной отрасли. Ниже представлен всесторонний обзор распространенных терминов, основанный на общеотраслевых определениях и технологической эволюции последних лет.
1. Процесс раскроя и вырубки
Раскрой является первым этапом обработки листового металла для получения деталей нужной формы, определяющим размеры и точность заготовки.
Резка: прямолинейная резка листового металла на гильотинных ножницах для получения прямоугольных заготовок. Подходит для серийного раскроя изделий правильной формы с невысокими требованиями к точности.
Раскрой (в широком смысле): общее название способов получения заготовок с помощью такого оборудования, как станки лазерной резки, координатно-пробивные прессы или установки гидроабразивной резки. С распространением мощных станков лазерной резки этот метод стал основным, особенно для изготовления деталей сложной формы, а также для мелкосерийного и многономенклатурного производства.
Вырубка: процесс получения готового контура изделия из листового металла с использованием специальных штампов на обычных прессах или ином оборудовании. Результатом вырубки является само изделие, в отличие от «пробивки», где отделяемая часть является отходом. Данная операция характеризуется одномоментным формированием внешнего контура.
Пробивка: выполнение отверстий в заготовке с помощью штампов на обычном или координатно-пробивном прессе. Подразделяется на технологические, монтажные, вентиляционные и другие типы отверстий.
Перфорация: на обычном или координатно-пробивном прессе с использованием штампов в заготовке пробиваются плотно распределенные отверстия в виде сетки; часто применяется для вентиляционных панелей оборудования, сеток динамиков и т. д. Современные станки с ЧПУ позволяют программировать и обрабатывать различные узоры перфорации.
Сверление: выполнение отверстий в заготовке с помощью сверла на сверлильном или фрезерном станке; обычно применяется в случаях, когда требуются высокие требования к точности или когда на этапе заготовки не были предусмотрены предварительные отверстия.
Расточка (зенкерование): расширение имеющегося в заготовке отверстия до большего размера с помощью развертки, сверла или другого инструмента для достижения проектных требований или исправления отклонения положения отверстия.
II. Процессы формовки и гибки
Процесс формовки придает заготовке объемную структуру и является ключевым этапом реализации функций деталей из листового металла.
Гибка: пластическая деформация листового металла с помощью гибочного пресса и пресс-форм для формирования определенного угла. Точность гибки напрямую влияет на качество сборки изделия. Согласно GB/T 33644-2025 «Точность листогибочных прессов с ЧПУ» (вступает в силу в мае 2026 года), новый стандарт устанавливает более строгие допуски для крупногабаритных заготовок и различных систем синхронизации, а также повышает требования к точности повторяемости позиционирования ползуна; профильным предприятиям необходимо обеспечить соблюдение данных норм.
Формовка (в широком смысле): общее название процессов пластической деформации заготовки (гибка, вытяжка, сжатие и т. д.) на прессе с использованием пресс-форм для получения требуемой геометрической формы. Помимо гибки, включает в себя глубокую вытяжку (изготовление корпусов, чашеобразных деталей), формовку растяжением (локальное выпучивание) и др.
Вытяжка отверстий (также называемая отбортовкой): процесс формирования на обычном штамповочном или гидравлическом прессе с помощью пресс-формы выступающей вверх или вниз кромки по краям предварительно пробитого отверстия в заготовке. Отбортовка позволяет увеличить прочность соединения или создать конструктивную основу для последующего нарезания резьбы или клепки.
Формовка пуклевок: использование штампа для создания выпуклых или вогнутых структур на поверхности заготовки с целью повышения жесткости, позиционирования или декорирования.
Пуклевка (также называемая пробивкой мостика): формирование на заготовке частично прорезанного выступа, обычно используемого для фиксации защелок или обвязки кабелей.
Правка: использование правильной машины или пресса для выравнивания заготовок, деформированных в процессе резки, вырубки, сварки и т. д., с целью восстановления плоскостности.
Калибровка: локальная регулировка уже сформованной заготовки для приведения ее размеров и формы в соответствие с требованиями чертежа.
3. Процессы соединения и нарезания резьбы
Процесс соединения используется для сборки нескольких деталей в узлы или для создания структурной основы для последующего монтажа.
Запрессовка: процесс установки крепежных элементов (гаек, винтов, стоек и т. д.) в предварительно пробитые отверстия заготовки с помощью пресса или специализированного заклепочного оборудования для создания прочного соединения между крепежом и листовым металлом. Данный метод отличается высокой эффективностью, надежностью соединения и широко применяется в производстве корпусов и шкафов.
Расклепывание: необходимо предварительно подготовить цековку на заготовке, затем запрессовать заклепку, чтобы ее конец деформировался и расширился, фиксируя деталь на заготовке.
Вытяжная клепка и установка заклепочных гаек: соответственно означают использование заклепочника для фиксации заклепок или гаек на заготовке; подходят для одностороннего монтажа или закрытых конструкций.
Клепка (традиционная): соединение с использованием заклепок на штамповочном прессе или пневматическом клепальном пистолете, часто применяется в сценариях с высокими требованиями к прочности и неудобством сварки.
Нарезание резьбы: процесс создания внутренней резьбы в предварительно просверленном отверстии заготовки с помощью метчика на сверлильном или резьбонарезном станке для последующего винтового соединения.
Прогонка резьбы: повторное прохождение метчиком или плашкой по предварительно нарезанной резьбе для исправления повреждений, деформаций или очистки от застрявшей стружки.
IV. Поверхностная и вспомогательная обработка
Поверхностная и вспомогательная обработка используются для улучшения внешнего вида, повышения коррозионной стойкости или соответствия специальным функциональным требованиям.
Снятие фаски: использование пресс-форм, напильников, шлифовальных машин или специальных фаскосъемных станков для удаления острых углов и заусенцев на кромках или отверстиях заготовки с целью повышения безопасности, облегчения сборки или улучшения качества покрытия.
Шлифование (крацевание): формирование линейной текстуры на поверхности заготовки с помощью абразивных лент или щеток, часто применяется для декорирования панелей из нержавеющей стали или алюминия.
Полировка: использование полировальных кругов или абразивных паст для придания поверхности заготовки блеска с целью достижения зеркального или глянцевого эффекта.
Предварительная обработка: ключевой этап химической обработки перед покраской или напылением, обычно включающий обезжиривание, удаление ржавчины, промывку водой, фосфатирование или силанизацию. Его целью является удаление поверхностных загрязнений и создание конверсионного слоя для повышения адгезии последующего покрытия и коррозионной стойкости. В последние годы экологически безопасные силановые составы постепенно заменяют традиционные процессы фосфатирования.
Шпатлевание: после сварки или формовки листового металла используется полиэфирная шпатлевка для заполнения впадин, сварных швов или царапин, чтобы создать ровное основание для последующей покраски.
Термоусадка: нагрев с помощью термофена или термоусадочной машины, в результате которого пластиковый защитный слой плотно облегает поверхность детали или жгута проводов, обеспечивая изоляцию и защиту.
V. Дополнительная информация об отрасли
В настоящее время отрасль прецизионной обработки листового металла активно интегрируется в цели интеллектуального и экологичного производства, изложенные в плане «15-й пятилетки». Постепенно внедряются высокомощная лазерная резка, роботизированные гибочные ячейки и автоматизированные штамповочные линии. В то же время, на основе таких стандартов, как GB/T 41923.4-2022 «Трехмерное проектирование технологических процессов для механических изделий. Часть 4: Технологические символы и аннотации», мейнстримом становятся трехмерная аннотация техпроцессов и цифровая раскройка материала. Вышеуказанная терминология является общеотраслевой базой; в практической деятельности рекомендуется гибкое исполнение с учетом характеристик конкретного оборудования, свойств материалов и технологических нормативов предприятия.